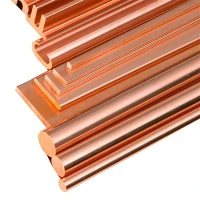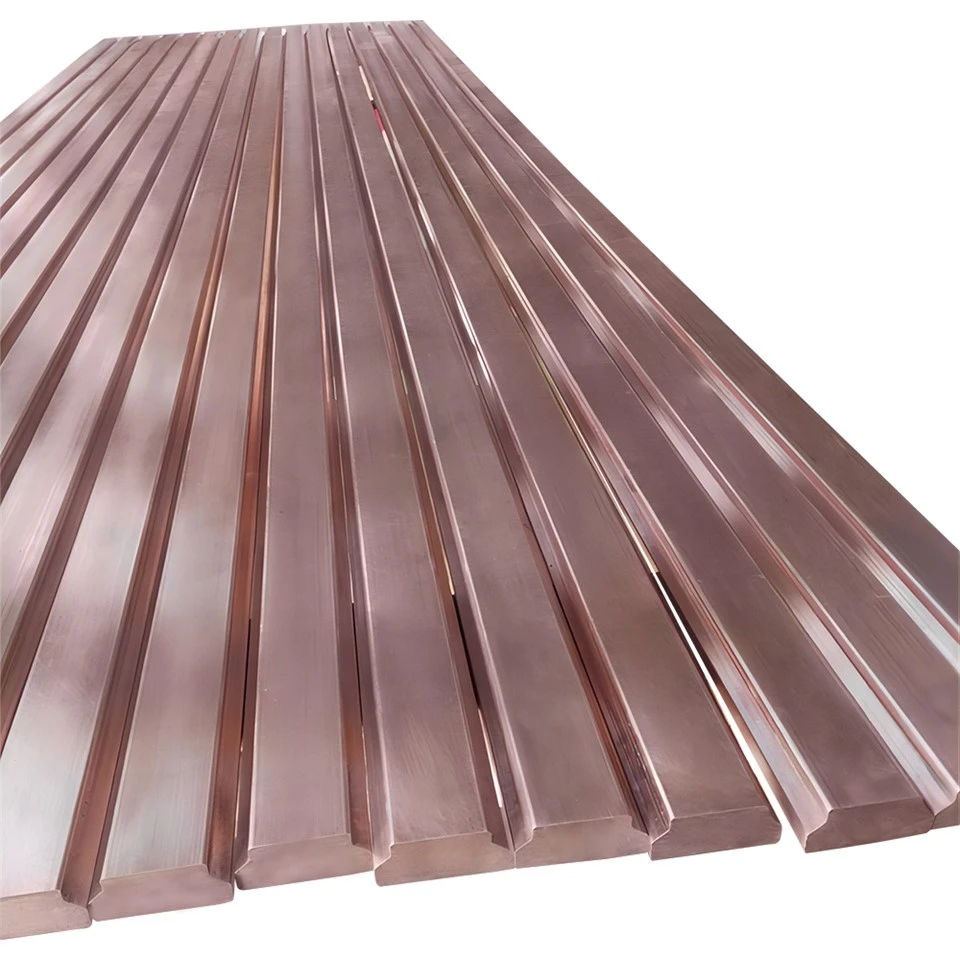
Gulungan rotor terdiri dari batang-batang rotor yang melewati rotor dari satu ujung ke ujung lainnya, dan dihubungkan bersama melalui cincin korslet di setiap ujungnya. Batang baji rotor adalah komponen penting yang digunakan dalam konstruksi motor dan generator listrik, dan bentuknya yang populer adalah persegi panjang atau trapesium. Seringkali terbuat dari bahan konduktif tinggi seperti tembaga, paduan tembaga atau aluminium untuk meminimalkan kehilangan listrik dan memastikan transfer energi yang efisien. Batang baji rotor dimasukkan ke dalam slot pada rotor dan diamankan pada tempatnya dengan baji. Ini adalah komponen penting dalam pembangunan motor dan generator listrik. Ini dirancang untuk tahan terhadap kondisi pengoperasian yang keras di dalam mesin, termasuk suhu tinggi, gaya sentrifugal, dan tekanan listrik, dan oleh karena itu CuNi2Si (DIN 13388:2008-08, CW111C, nomor material 2.0855, sebutan dagang: NIBROFOR/K, CuNi2Si /K) adalah paduan tembaga yang populer untuk profil baji rotor.
Proses produksi
Pengendalian proses produksi batang rotor yang terbuat dari CuNi2Si sangatlah penting, dan harus mengikuti alur produksi yang ketat sebagai berikut:
√ Tembaga, nikel, silikon, dan komposisi kimia lainnya, peleburan → analisis komposisi kimia →
√ Ekstrusi ingot → penggilingan (menghilangkan oksida) → penggergajian →
√ Diekstrusi (larutan padat, pendinginan dalam air, yang berperan memperkuat larutan padat) →
√ Pengujian ultrasonik →
√ Menggambar sesuai ukuran produk jadi→
√ Pelurusan →pemeriksaan kualitas permukaan dan toleransi dimensi → dipotong memanjang →
√ Penuaan (anil suhu rendah, suhu dari 450 derajat hingga 550 derajat kurang dari 4 jam) →
√ Inspeksi & pemeriksaan dimensi go & no-go gauge →
√ Pengujian kinerja mekanis →
√ Uji penggetasan hidrogen →
√ Pengujian ultrasonik →
√ Uji penetran pewarna →
√ Pengemasan dan penyimpanan

1 Peleburan
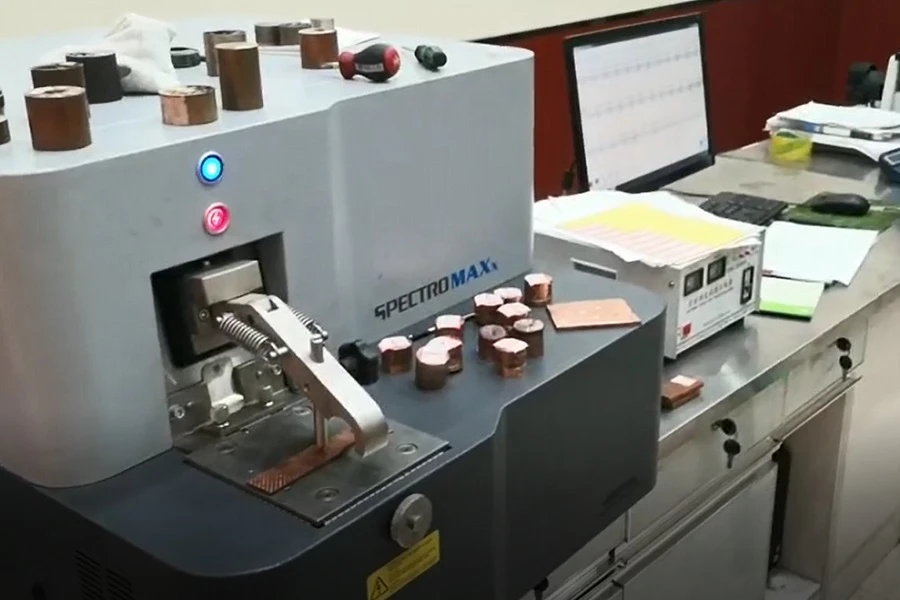
2 Analisis Paduan Tembaga Tembaga

3 Billet Tembaga yang Diekstrusi
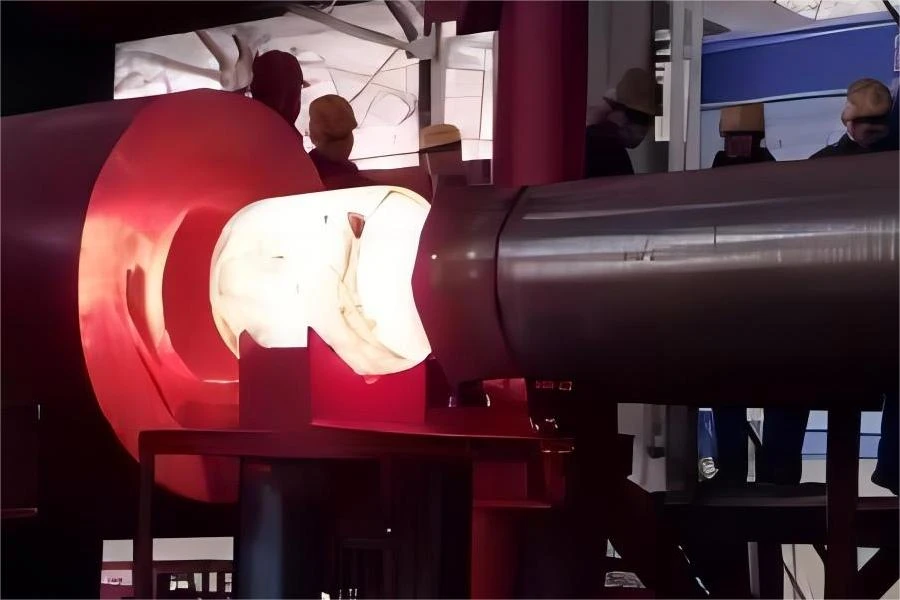
4 Solusi Padat

5 Inspeksi Ultrasonografi Online
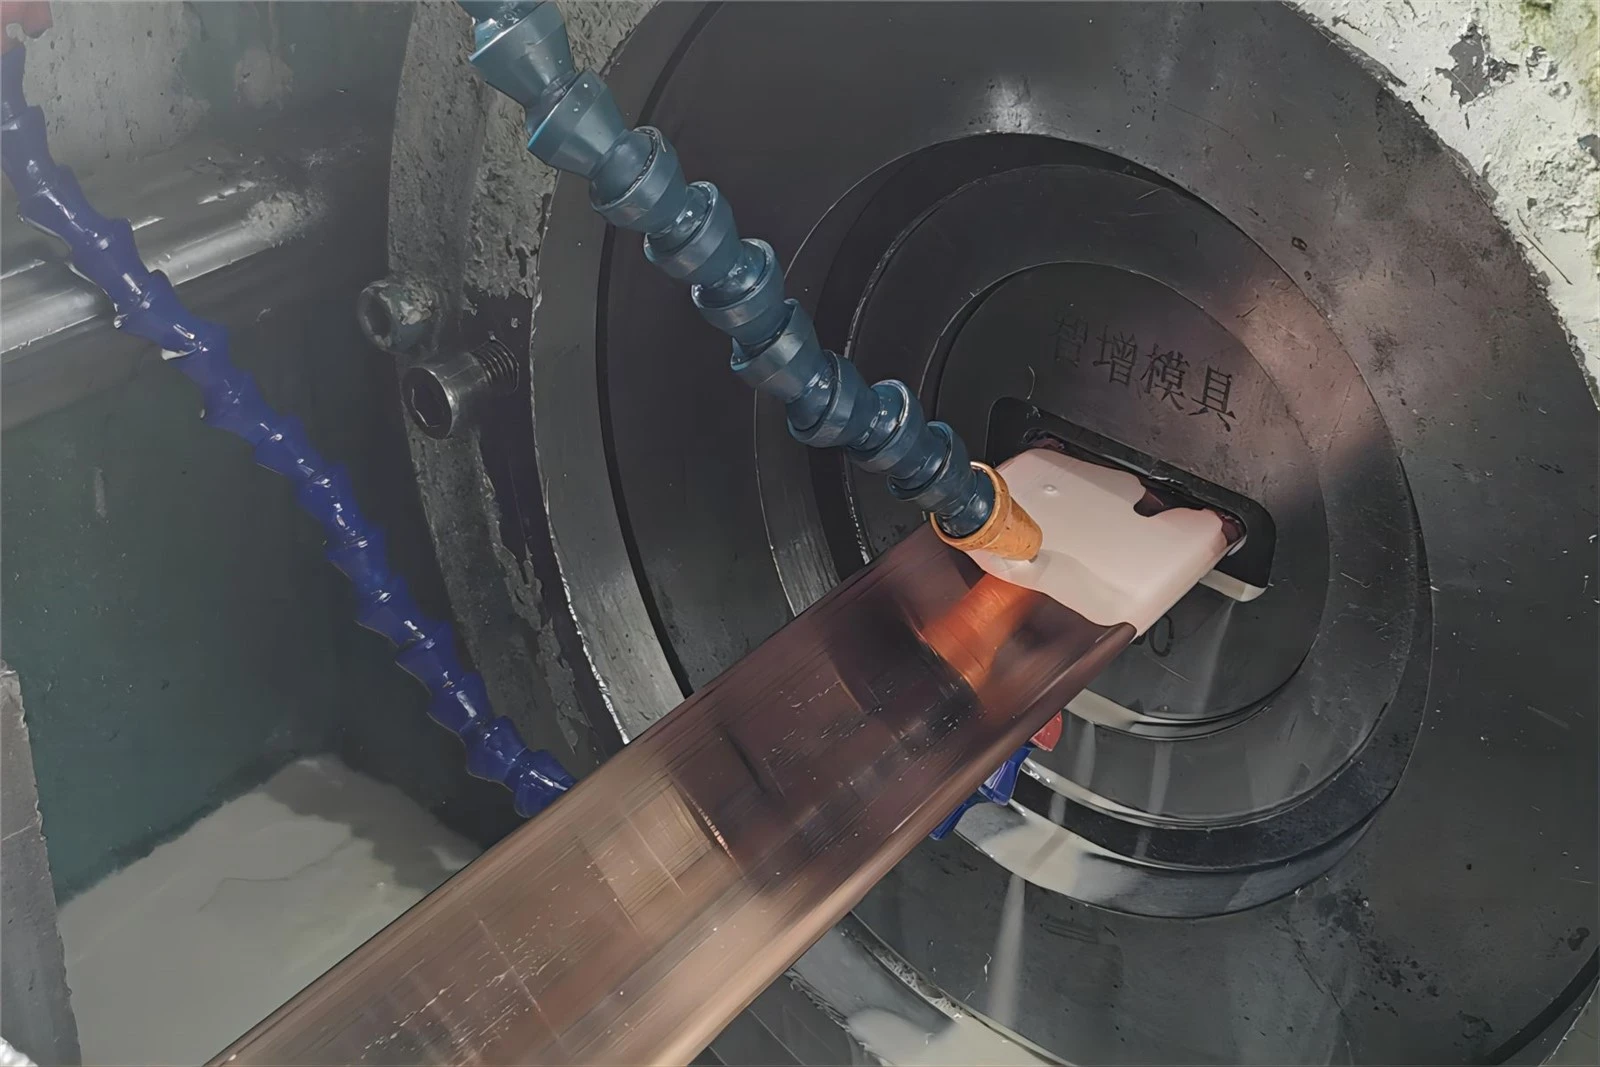
6 Gambar Dingin

7 Meluruskan
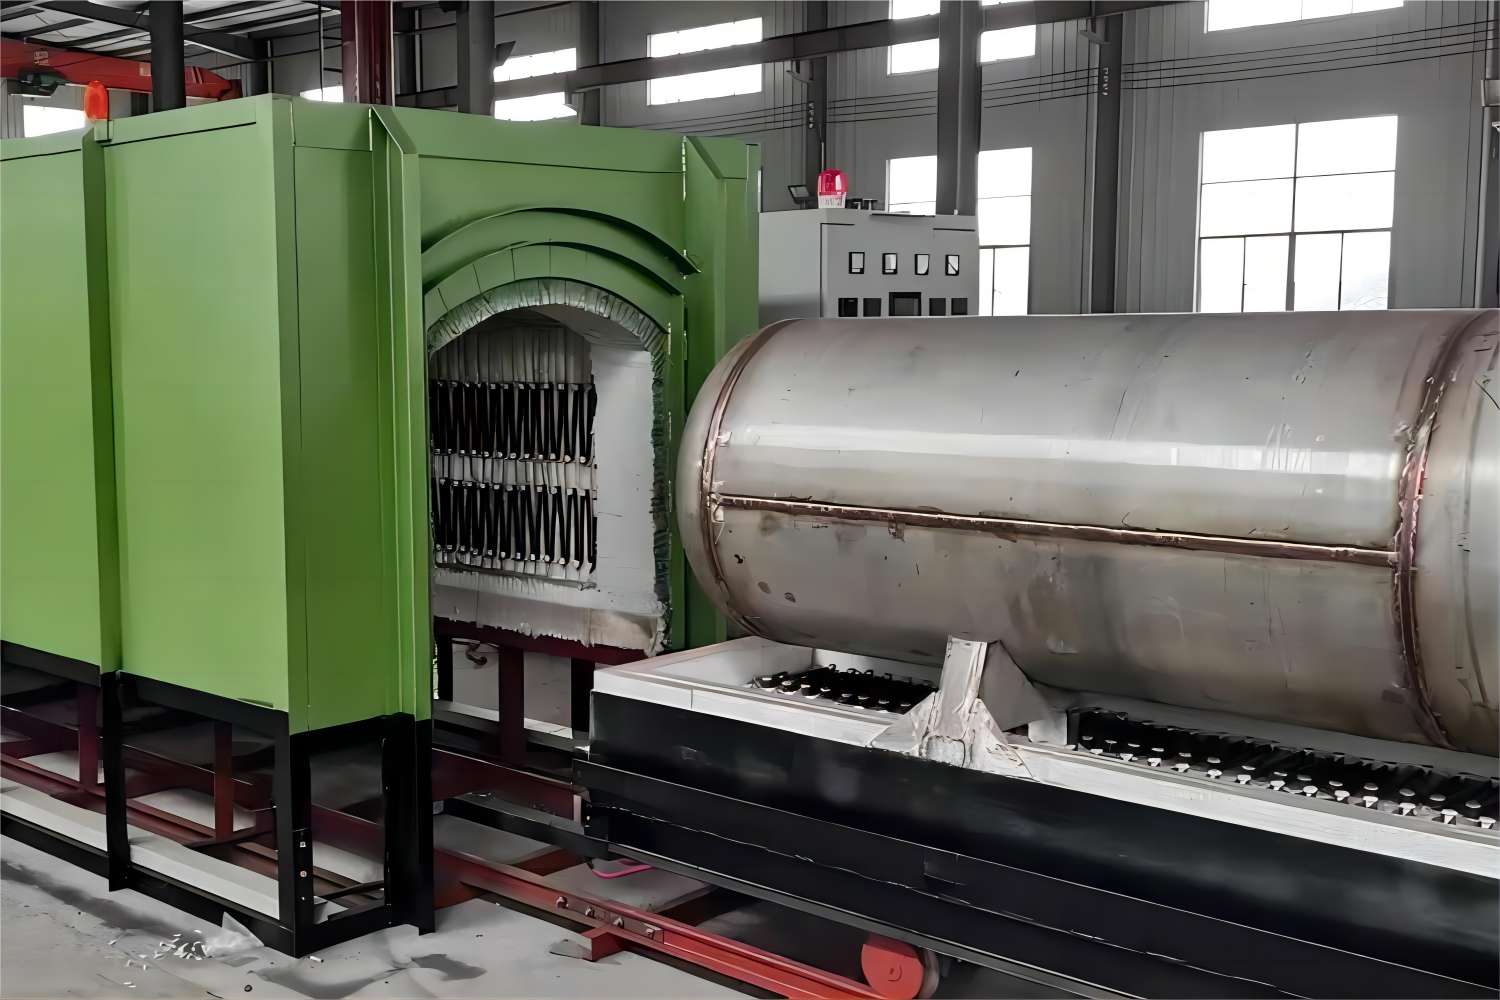
8 Penuaan

9 Pemeriksaan Kualitas Permukaan

10 Uji Mekanik

11 Pemeriksaan Proyeksi

12 Pemeriksaan Konduktivitas

13 Pemeriksaan Dimensi

14 Uji Penetrasi Pewarna

15 Pemeriksaan Metalografi
Proses Pengendalian Mutu
Setiap proses produksi harus dilakukan secara terkendali, dan setiap batch harus melalui analisis kimia dan uji mekanis yang mencakup arah memanjang & vertikal. Sedangkan untuk uji tak rusak, uji retak permukaan berdasarkan ISO 3452 harus dilakukan jika uji arus eddy tidak dilakukan. Ditambah lagi, uji ultrasonik 100% harus dilakukan dua kali, satu setelah larutan padat, dan yang lainnya setelah proses penuaan, dan semua pemeriksaan dan pengujian harus didokumentasikan secara lengkap dengan informasi berikut.
√ PO No.
√ Bahan
√ Angkatan No
√ Data Perlakuan Panas (suhu pengerasan)
√ Derajat pengerjaan dingin dalam% kalibrasi
Panggilan informasi di atas disertakan untuk semua dokumentasi pengujian di bawah ini:
1. Analisis bau
2. Uji mekanis (setidaknya 2 lembar benda uji diambil dari awal batang ekstrusi setiap batch), dan uji tarik harus didasarkan pada sampel yang diambil dari arah memanjang dan vertikal batang rotor, dan pengujian harus didasarkan pada ISO 6892-1. Area reduksi merupakan faktor penting lainnya dalam kekuatan luluh dan pemanjangan.
3. Uji konduktivitas Lebih besar dari atau sama dengan 15 MS/m
4. Pemeriksaan dimensi (awal, tengah dan akhir sampel)
5. Kelurusan, putaran & pemeriksaan kualitas permukaan
Uji Ultrasonik 6.100%, dilakukan dua kali, satu setelah larutan padat, dan yang lainnya setelah proses penuaan, banyak yang spesifik
tuntutan bagaimana melakukan pengujian ultrasonik ditinjau dari aspek sebagai berikut:
6.1 Pemeriksaan volume batang rotor
6.2 Kondisi permukaan batang baji rotor
6.3 Couplant, yang tidak mempunyai dampak negatif pada kualitas barang yang diperiksa, dan harus menjamin transmisi suara tidak terganggu ke dalam benda kerja uji.
6.4 Peralatan pemeriksaan harus melepaskan rentang frekuensi dari 2,5 hingga 5 MHz untuk ketebalan batang di atas 20 mm,
1.25-2.5MHz direkomendasikan untuk ketebalan batang di atas 100mm. Banyak parameter pengujian seperti frekuensi, dimensi kristal, jenis gelombang, sudut pancaran, penyebaran sinar, panjang medan dekat harus didokumentasikan sepenuhnya.
6.5 Prosedur Pemeriksaan & Kalibrasi
6.6 Pencatatan kejadian
6.7 Kriteria penerimaan seperti hilangnya pantulan dinding belakang Lebih besar dari atau sama dengan 6 dB
√ Uji penetran pewarna, harus diuji 100% setelah pengujian ultrasonik putaran kedua, dan teknisi kualitas harus melakukan inspeksi visual 100% untuk memverifikasi kualitas permukaan sebelum pengepakan.
Desain Batang Rotor
Batang rotor memiliki banyak pilihan desain, dan beberapa dapat berupa bagian sederhana seperti bulat, persegi, atau persegi panjang, tetapi juga dapat berupa irisan, tetesan air mata, dan lubang kunci pada penampang melintang. Beberapa desain menggunakan konstruksi sangkar ganda yang terdiri dari sangkar dalam dan sangkar luar, dan bahannya dapat berupa paduan seperti kuningan serta paduan tembaga kompleks lainnya.
Bahan Batang Rotor
Pemilihan material untuk batang rotor bergantung pada berbagai faktor yang mencakup kondisi pengoperasian (kecepatan, suhu, beban), persyaratan konduktivitas listrik, persyaratan kekuatan mekanik, ketahanan terhadap korosi, serta pertimbangan biaya.
Bahan yang populer adalah:
√ Aluminium
√ Tembaga
√ Paduan tembaga
Mengapa penuaan penting untuk CuNi2Si?
Pertama-tama, mari kita pahami apa itu penuaan. Penuaan pada CuNi2Si mengacu pada proses perubahan mikrostruktur yang terjadi seiring waktu selama proses perubahan suhu tinggi yang secara signifikan dapat mempengaruhi sifat paduan, seperti kekerasan, kekuatan, dan keuletan. Dalam CuNi2Si, penuaan biasanya melibatkan pengendapan fase sekunder, yang dikenal sebagai fase gamma, dari larutan padat lewat jenuh. Fase gamma adalah fase kaya nikel yang terbentuk sebagai hasil penguraian fase beta induk. Proses pengendapan dipengaruhi oleh berbagai faktor, antara lain komposisi paduan, suhu, dan waktu. Selama penuaan, partikel fase gamma berinti dan tumbuh di dalam matriks beta. Pertumbuhan partikel-partikel ini mengarah pada pembentukan struktur mikro dua fase, yang terdiri dari fase beta dan fase gamma. Ukuran, distribusi, dan fraksi volume partikel fase gamma memainkan peran penting dalam menentukan sifat paduan.
Oleh karena itu, penuaan merupakan proses penting dalam paduan CuNi2Si, karena memungkinkan kontrol dan modifikasi struktur mikro dan sifat paduan. Memahami dan mengoptimalkan perilaku penuaan sangat penting untuk merancang dan memproduksi komponen CuNi2Si dengan karakteristik kinerja yang diinginkan.
Proses Penuaan pada CuNi2Si
Ada tiga tahap utama yang terlibat:
√ Tahap Awal, partikel fase gamma berukuran kecil dan terdistribusi secara homogen dalam matriks beta, dan paduan menunjukkan peningkatan kekerasan dan kekuatan secara bertahap karena pembentukan partikel-partikel ini.
√ Tahap peralihan, partikel fase gamma terus tumbuh dan menjadi kasar, dan paduan mencapai kekerasan dan kekuatan puncaknya pada tahap ini. Sedangkan peningkatan ukuran partikel dan fraksi volume menyebabkan penurunan keuletan.
√ Tahap overaging, partikel fase gamma menjadi terlalu besar dan tidak stabil, dan hal ini menyebabkan penurunan kekerasan dan kekuatan karena partikel menjadi kasar dan menggumpal. Daktilitas juga mungkin mulai meningkat seiring dengan jarak partikel yang semakin lebar.
Perilaku penuaan CuNi2Si dapat disesuaikan dengan mengontrol komposisi paduan, parameter perlakuan panas, dan kecepatan pendinginan. Dengan mengoptimalkan proses penuaan, kombinasi sifat yang diinginkan dapat dicapai, seperti kekuatan tinggi, keuletan yang baik, dan ketahanan aus, untuk aplikasi tertentu. Suhu dan durasi penuaan paduan CuNi2Si bergantung pada komposisi spesifik paduan dan sifat yang diperlukan.
Parameter Penuaan Penting
1. Suhu Penuaan:
1.1 Suhu penuaan puncak adalah suhu di mana paduan mencapai kekerasan dan kekuatan maksimumnya. Untuk paduan CuNi2Si, suhu puncak penuaan biasanya berkisar antara 450 derajat hingga 550 derajat (842 derajat F hingga 1022 derajat F).
1.2 Penuaan berlebih terjadi pada suhu yang lebih tinggi dari suhu puncak penuaan. Pada temperatur ini, partikel fase gamma menjadi sangat besar dan tidak stabil, menyebabkan penurunan kekerasan dan kekuatan, dan temperatur overaging untuk paduan CuNi2Si biasanya sekitar 600 derajat (1112 derajat F).
2. Durasi Penuaan
2.1 Waktu penuaan puncak adalah durasi yang diperlukan paduan untuk mencapai kekerasan dan kekuatan maksimum pada suhu penuaan puncak. Untuk paduan CuNi2Si, waktu puncak penuaan biasanya berkisar antara 1 hingga 4 jam.
2.2 Penuaan berlebih terjadi ketika paduan ditahan pada suhu yang terlalu tua dalam jangka waktu lama, dan hal ini bergantung pada tingkat pelunakan yang diinginkan dan komposisi spesifik paduan.
Penting untuk dicatat bahwa perilaku penuaan paduan CuNi2Si dapat bervariasi tergantung pada faktor-faktor seperti komposisi paduan, riwayat perlakuan panas, dan laju pendinginan. Oleh karena itu, harap beri tahu Fabmann paduan dan aplikasi spesifik yang Anda inginkan, sehingga kami dapat merancang parameter penuaan yang optimal untuk Anda.
Dimensi Batang Rotor
Dimensi baji rotor dan profil baji rotor saling terkait, karena baji tersebut digunakan untuk menahan batang pada tempatnya di slot rotor. Dimensi baji rotor dan batang rotor penting karena mempengaruhi kinerja motor, tinggi baji mempengaruhi torsi motor, sedangkan panjang baji mempengaruhi efisiensi motor, sedangkan lebar profil baji mempengaruhi motor. daya dukung arus. Oleh karena itu, insinyur kelistrikan dapat merancang motor yang memenuhi persyaratan kinerja tertentu dengan memilih dimensi spesifik dari irisan rotor dan batang rotor. Fabmann dapat memenuhi kebutuhan Anda dalam hal fabrikasi khusus profil dan batang rotor baji, ditambah lagi kami memiliki proses manufaktur yang ketat untuk menghasilkan batang rotor berkualitas tinggi yang konsisten.
Tag populer: rotor bar, Cina, produsen, pemasok, pabrik, adat